温州主轴维修:从精度衰减到恢复如初,一份来自车间的技术观察
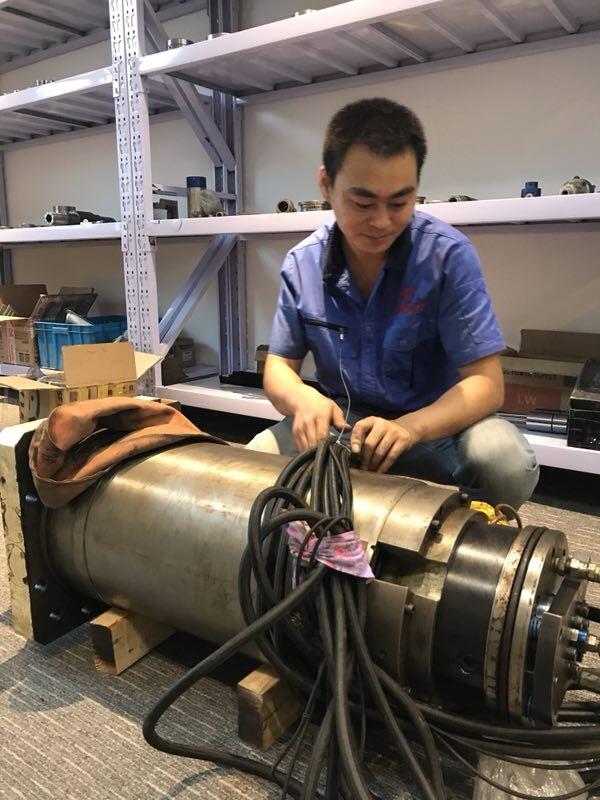
在温州龙湾、瓯海一带的机加工车间里,电主轴几乎是每台加工中心的心脏。它转速高、刚性好,但也娇贵——一次轻微撞刀、一段时间的冷却液渗漏,甚至只是长期高负荷运转后的自然磨损,都可能让主轴精度从微米级滑落到丝级。对于做精密模具、汽配、阀门类零件的企业来说,主轴一旦"带病工作",废品率上升和表面质量下降几乎是同步发生的。这也是近年来"温州主轴维修"需求持续走高的现实背景。
精度衰减不是突然发生的,而是累积的
不少客户找到我们时,描述都是"昨天还好好的,今天突然不行了"。但从维修拆解的数据看,主轴精度衰减往往有清晰的轨迹。以龙湾某汽配企业一台台钜罗翌主轴为例,日常加工铝合金壳体,主轴最高转速18000rpm。该机连续运行约14个月后出现锥孔跳动超差,实测径向跳动0.018mm,远超出厂标准的0.002mm以内。拆检发现,前端角接触球轴承滚道出现明显疲劳剥落,润滑脂已干涸结块,同时锥孔内壁因长期装夹有轻微拉伤。
这类案例的共性在于:轴承磨损导致振动增大,振动又加速锥孔磨损,最终反映在工件表面粗糙度上。如果只做表面处理而不解决轴承问题,精度恢复只是暂时的。
维修流程中的几个关键控制点
电主轴修理不是简单的"换件复原",而是一套有先后逻辑的工艺链。结合车间实际作业,几个环节值得重点关注:
- 拆解与检测先行。拆解前先记录原始跳动、振动值和温升数据,作为维修前后对比基准。拆解后对轴承、转子、拉刀机构逐一检测,判断是局部更换还是整体修复。
- 轴承更换讲究配对与预紧。加工中心主轴维修中,轴承更换是最常见的项目。角接触球轴承必须按厂家规定的配对方式和预紧力装配,预紧过大温升飙升,过小则刚性不足。这一环节的装配精度直接决定主轴寿命。
- 主轴锥孔修磨需控制修磨量。锥孔修磨不是磨得越多越好。以BT40锥孔为例,单次修磨量通常控制在0.1mm以内,修磨后需用标准锥度规检查接触率,接触面积应达到80%以上,否则刀柄装夹刚性会打折扣。
- 动平衡校正不可省略。高速主轴对不平衡量极为敏感。主轴动平衡校正一般要求达到G1.0甚至更高平衡等级,尤其转速超过15000rpm的主轴,微小的不平衡量都会转化为可观的离心振动。
一个可参考的精度恢复数据
还是上面提到的那台台钜罗翌主轴。完成轴承更换、锥孔修磨和动平衡校正后,复测数据如下:径向跳动恢复至0.003mm,锥孔接触率85%,空运转温升稳定在12℃以内,振动速度值由维修前的2.8mm/s降至0.9mm/s。装机后试切,工件表面粗糙度Ra从1.6μm回到0.8μm,客户反馈连续运行三个月未出现异常。这个结果说明,规范的主轴维修流程完全可以让一台服役一年多的电主轴恢复到接近出厂状态。
温州本地化维修的价值在哪里
主轴维修的时效性对生产影响很大。一台主轴返厂周期动辄两三周,对订单紧张的企业是实打实的损失。温州主轴维修的本地化优势,体现在响应速度和沟通成本上——龙湾、瓯海、瑞安一带的客户,多数情况下可以实现快速拆机送检,维修方也能更直接地了解设备的使用工况,判断故障成因。对于台钜罗翌这类在本地保有量较高的主轴品牌,配件储备和技术资料相对齐全,维修周期和成功率也更有保障。
需要提醒的是,主轴精度恢复是一项系统性工作,涉及拆装、检测、修磨、平衡等多个专业环节。选择维修方时,不妨关注其是否具备完整的检测手段和数据记录习惯——能拿出维修前后对比数据的,通常比只口头承诺"修好如新"的更可靠。